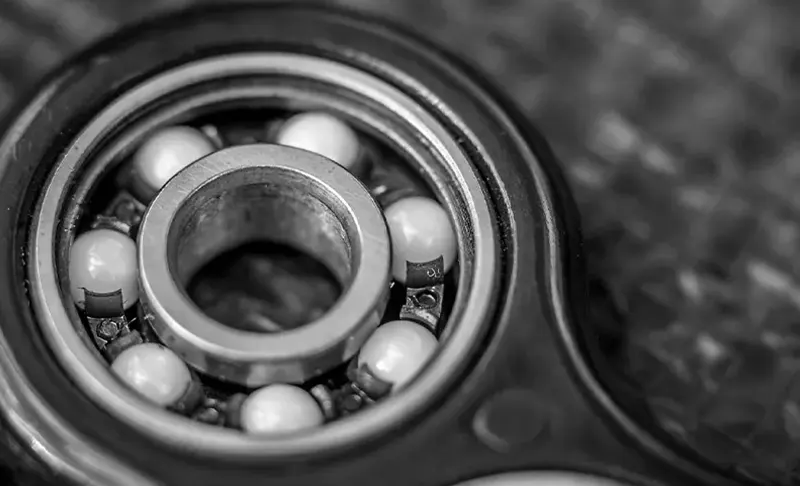
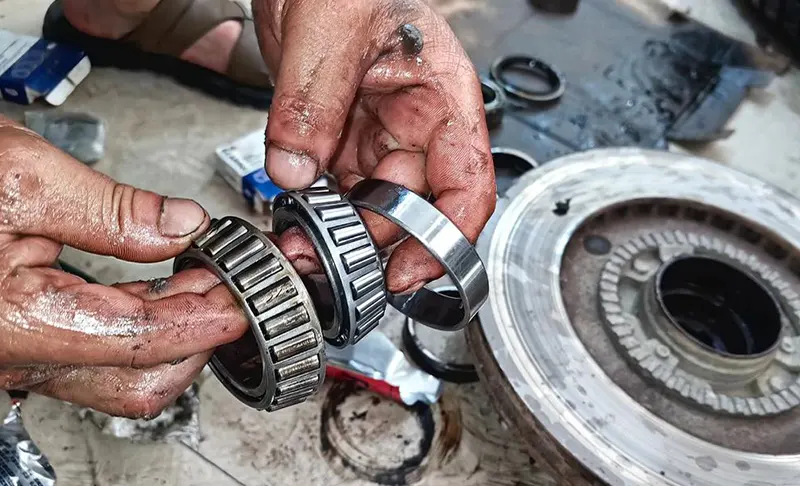
Após a instalação do rolamento de esferas de ranhura profunda na máquina principal, existe um parâmetro de medição denominado «precisão de rotação cíclica». As variações deste parâmetro repetem-se de forma aproximada, sendo que o número de rotações necessário para essa repetição pode ser utilizado para caracterizar o «quase-período» da precisão de rotação cíclica. Se a variação da amplitude dentro do quase-período for significativa, isso significa que a precisão de rotação cíclica é inferior. Após aplicar uma pré-tensão adequada ao eixo principal do rolamento de esferas de ranhura profunda, é possível aumentar gradualmente a velocidade de rotação até um valor próximo da velocidade de trabalho, permitindo assim a «rodagem» do rolamento e, consequentemente, melhorar a precisão de rotação cíclica do eixo principal.
Existe atualmente um projeto de instrumento de precisão capaz de melhorar a precisão dos rolamentos de esferas de ranhura profunda: quando o eixo principal utiliza rolamentos do tipo 6202/P2, mas a precisão continua a não satisfazer os requisitos, é possível aumentar o diâmetro do colo do eixo e usinar nele uma pista de rolamento, para substituir uma das anéis internas do rolamento; simultaneamente, procede-se à medição precisa das esferas de aço, distribuindo cada grupo de esferas de acordo com o princípio «três esferas grandes e três pequenas, com um intervalo de cerca de 120°». Este projeto, ao reduzir uma superfície de usinagem e, consequentemente, uma superfície de encaixe, aumenta a rigidez do sistema eixo-rolamento; além disso, a distribuição equidistante e compacta de 3 esferas grandes e 3 esferas pequenas permite melhorar a precisão de rotação do eixo, satisfazendo, em última instância, os requisitos de precisão do instrumento.
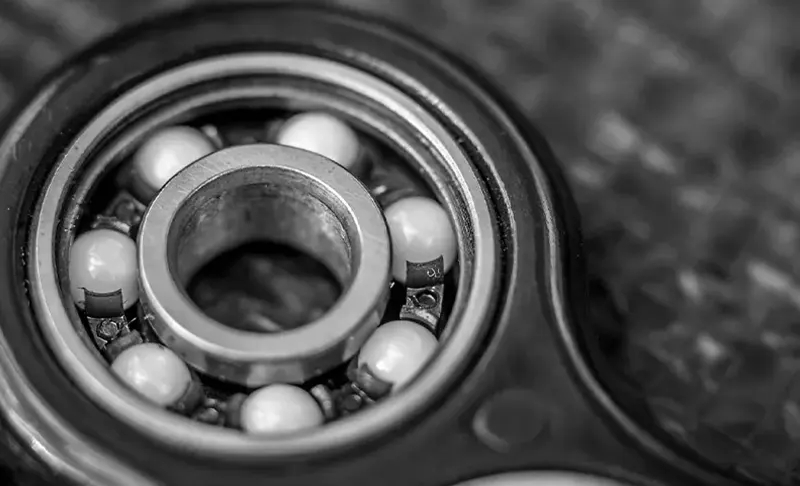
Primeiro passo: medir as dimensões do eixo e do furo do suporte do rolamento para determinar a precisão de encaixe do rolamento. Neste caso, o anel interior do rolamento apresenta um encaixe com interferência no eixo, enquanto o anel exterior apresenta um encaixe com folga no orifício da sede do rolamento.
Segundo passo: instalar o rolamento da extremidade fixa no eixo: limpar completamente o rolamento com querosene puro e, em seguida, injetar uma quantidade determinada de massa lubrificante no interior do rolamento com uma pistola de lubrificação; aquecer o rolamento até atingir uma temperatura de 20 a 30 °C e, utilizando uma prensa hidráulica, encaixá-lo à extremidade do eixo; encaixe a anilha de fixação no eixo e aplique uma pressão adequada na face do rolamento para garantir o seu posicionamento axial; enrole a correia da balança de mola no anel exterior do rolamento e, através da medição do binário de arranque, verifique se a força de pré-tensão especificada sofreu alterações significativas.
Terceiro passo: encaixar o conjunto de rolamento de esferas de ranhura profunda e eixo no orifício do suporte: aqueça o orifício do suporte até atingir uma temperatura de 20 a 30 °C e, aplicando uma pressão contínua e suave, encaixe o conjunto de rolamento e eixo no orifício do suporte; Ajuste a tampa dianteira, tomando como referência a face exterior do mancal, encoste a ponta do comparador à superfície do colo do eixo e rode o eixo para medir a sua oscilação; fixe o comparador no eixo, de modo a que a ponta encoste à superfície interior do orifício traseiro do mancal, e rode o eixo para medir a coaxialidade entre os orifícios dianteiro e traseiro do mancal.
Quarto passo: instale seletivamente o rolamento da extremidade livre numa posição que possa compensar os desvios (ou seja, no apoio traseiro do mancal), de modo a compensar, tanto quanto possível, os desvios de circularidade e de coaxialidade entre os diversos componentes.
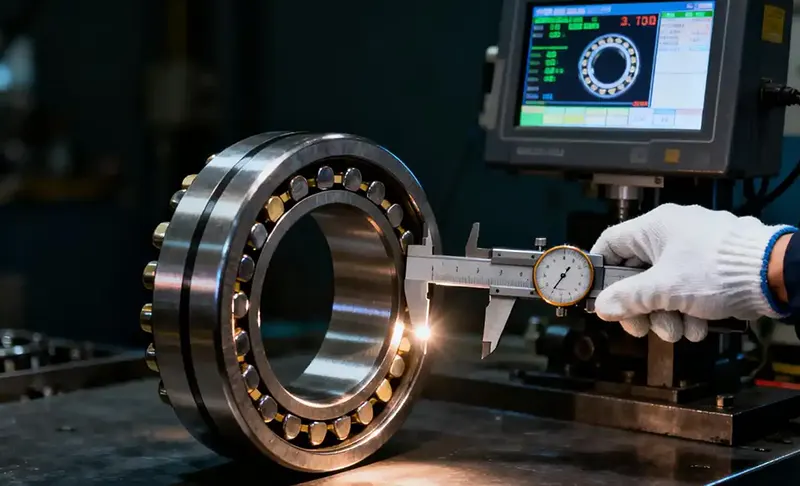
Para medir a precisão real do ajuste durante a montagem de rolamentos de esferas de ranhura profunda, é necessário recorrer a métodos e ferramentas de medição especializados, realizando medições precisas das dimensões das superfícies de contacto do furo interior e do diâmetro exterior do rolamento, medindo exaustivamente todos os parâmetros relacionados com o diâmetro interior e o diâmetro exterior, 1 e efetuando uma análise abrangente dos dados obtidos. Com base nisso, ajustam-se com precisão as dimensões do eixo e da zona de montagem do rolamento no furo do mancal.
Ao medir as dimensões correspondentes e a geometria do eixo e do furo do suporte, é necessário garantir que a temperatura ambiente de medição seja idêntica à temperatura registada durante a medição do rolamento. Para assegurar um bom resultado de ajuste prático, a rugosidade das superfícies de contacto do eixo e do furo do suporte com o rolamento deve ser tão reduzida quanto possível. Durante o processo de medição, é necessário marcar, respetivamente, no diâmetro exterior e no furo interior do rolamento, bem como nas superfícies correspondentes do eixo e do furo do suporte (em ambos os lados próximos do chanfro de montagem), dois conjuntos de marcas que indiquem a «direção do desvio máximo». Desta forma, durante a montagem efetiva, os desvios máximos de ambas as partes envolvidas no encaixe ficam alinhados na mesma direção, permitindo que, após a montagem, os desvios de ambas as partes sejam parcialmente compensados. Tendo em conta a compensação de desvios de forma global, não só é possível melhorar a precisão de rotação de cada um dos apoios nas duas extremidades, como também eliminar parcialmente o erro de coaxialidade entre o furo do suporte e os colos do eixo nas duas extremidades.